
强力开粗刀柄选型指南发表时间:2026-08-17 14:44 大余量强力开粗加工中,常出现刀具震颤、打滑、刀片崩损等故障。很多问题并不是刀具性能不足,而是刀柄选型不当。不少操作人员为便捷,直接选用普通 ER 刀柄开展重载开粗作业。ER 刀柄通用性优异,但夹持扭矩存在上限;在大切深、重载切削条件下,极易引发刀具打滑、加工振纹,刀片磨损量大幅上升。 适配强力开粗工况,优先选用以下两类刀柄: 01 强力铣刀柄 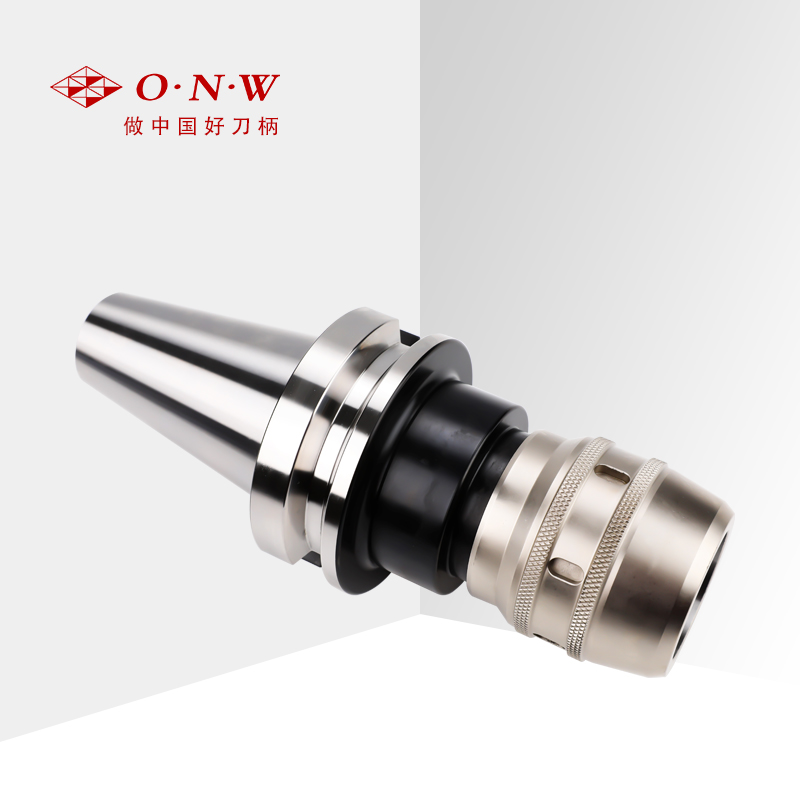 配合强力筒夹使用,套筒可实现大面积包裹夹持,夹持力显著优于 ER 刀柄,具备良好抗震性能,重载切削不易发生刀具松动,回转跳动可控,适配各类直柄铣刀。 局限在于头部外形尺寸偏大,加工深型腔时需留意干涉风险。 02 侧固式刀柄 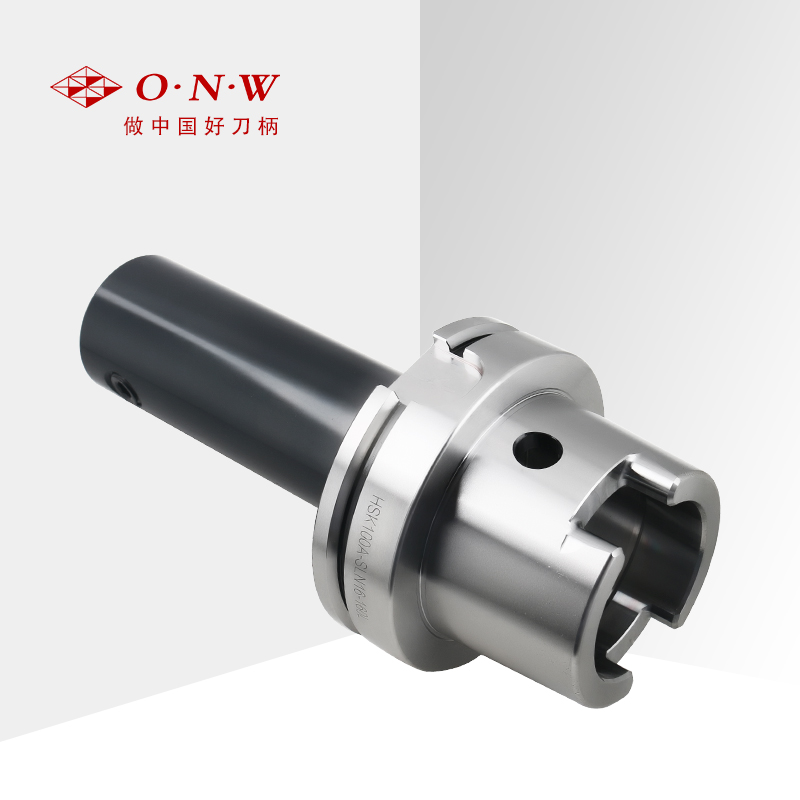 依靠顶丝压紧刀具削平面,可承受较大扭矩,更适配大直径舍弃式刀杆。 短板为同心度表现一般,仅适用于带削平柄结构的刀具。 【选型总结】 采用直柄铣刀进行重载开粗,优先选择强力铣刀柄;使用舍弃式刀杆加工,优先选用侧固式刀柄。开粗工序保证刀柄系统刚性,才能充分释放机床切削效率。 |

